Jak wpływa czas kontaktu kąpieli chemicznej z metalem na wynik procesu?
W procesach chemicznego przygotowania powierzchni metali często skupiamy się na rodzaju kąpieli, jej stężeniu czy temperaturze. Tymczasem jednym z parametrów, który w praktyce bardzo często decyduje o sukcesie lub problemach technologicznych, jest czas kontaktu kąpieli chemicznej z metalem.
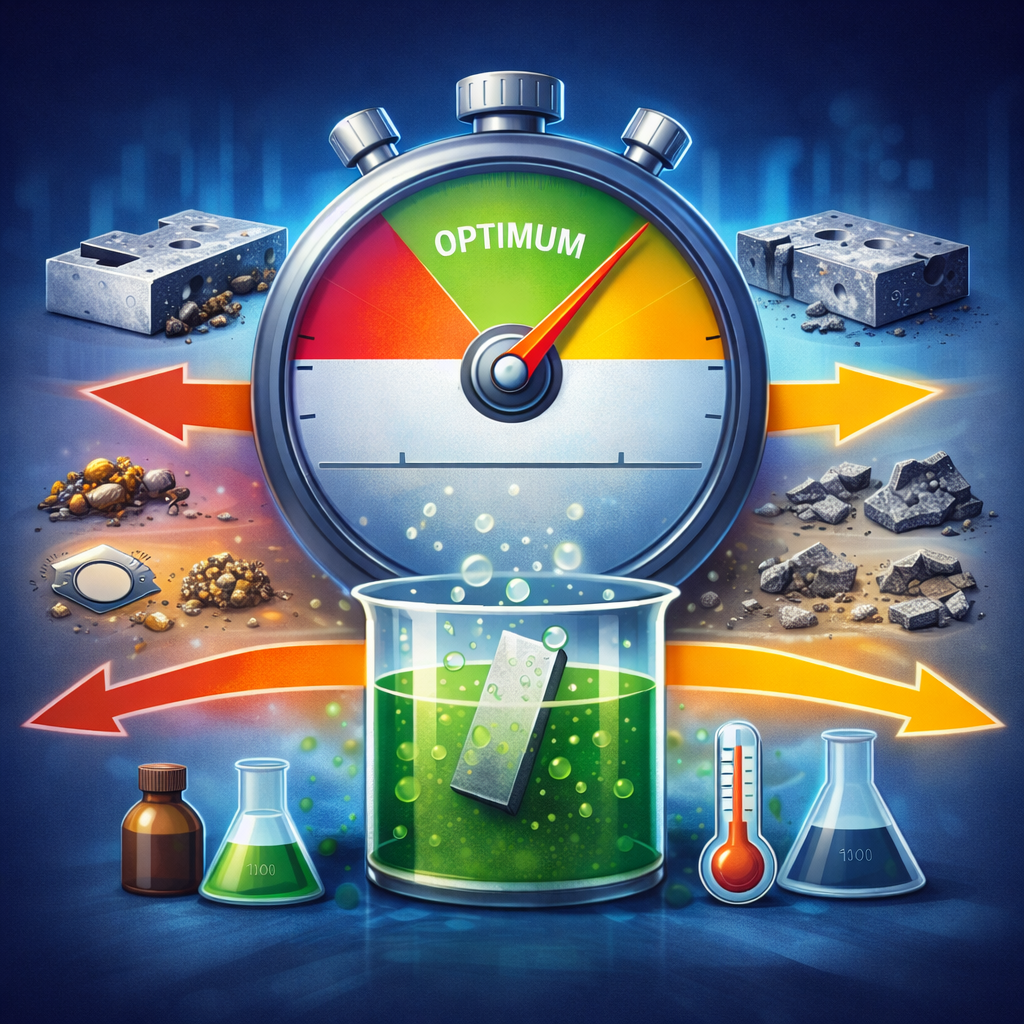
To właśnie w tym czasie zachodzą wszystkie kluczowe reakcje – usuwanie zanieczyszczeń, tlenków, aktywacja powierzchni czy tworzenie warstw ochronnych. Zbyt krótki kontakt oznacza niedokończony proces, zbyt długi może prowadzić do degradacji powierzchni. Dlatego właściwe dobranie czasu kontaktu ma bezpośredni wpływ na jakość powłoki, powtarzalność procesu i końcowy efekt produkcji.
Rola czasu kontaktu w procesach kąpieli chemicznych
Czas kontaktu to w praktyce „okno”, w którym zachodzą reakcje chemiczne pomiędzy powierzchnią metalu a kąpielą. Każdy proces – od odtłuszczania, przez trawienie, aż po pasywację czy fosforanowanie – ma swój optymalny zakres czasowy, w którym reakcje przebiegają najbardziej efektywnie.
W tym czasie dochodzi do stopniowej zmiany stanu powierzchni. Najpierw usuwane są zanieczyszczenia i warstwy organiczne, następnie usuwane są tlenki, a na końcu powierzchnia zostaje aktywowana lub pokryta warstwą ochronną. Jeśli któryś z tych etapów nie zajdzie w pełni, wpływa to na kolejne procesy – np. przyczepność powłoki lakierniczej czy jakość anodowania.
Warto pamiętać, że reakcje chemiczne nie zachodzą liniowo. Na początku są intensywne, a z czasem ich tempo maleje. Dlatego wydłużanie czasu kontaktu ponad optymalny zakres często nie poprawia efektu, a wręcz go pogarsza.
Czynniki wpływające na optymalny czas kontaktu
Optymalny czas kontaktu kąpieli chemicznej z metalem nie jest wartością uniwersalną. W praktyce zależy od kilku kluczowych czynników, które wzajemnie na siebie wpływają.
Temperatura kąpieli ma ogromne znaczenie – im wyższa, tym szybciej zachodzą reakcje chemiczne, co skraca wymagany czas kontaktu. Z kolei niższa temperatura wydłuża proces i może powodować nierównomierne efekty.
Drugim istotnym parametrem jest stężenie kąpieli. Bardziej skoncentrowane roztwory działają szybciej i intensywniej, natomiast przy niższym stężeniu konieczne jest wydłużenie czasu kontaktu, aby osiągnąć ten sam efekt.
Nie można pominąć rodzaju metalu i jego składu. Różne stopy aluminium czy gatunki stali reagują inaczej na te same kąpiele chemiczne. Dodatkowo znaczenie ma stan powierzchni przed procesem – obecność olejów, zgorzeliny czy warstw tlenkowych może wydłużyć czas potrzebny do uzyskania właściwego efektu.
W praktyce wszystkie te czynniki działają jednocześnie, dlatego czas kontaktu zawsze powinien być dobierany w odniesieniu do konkretnych warunków procesu.
Konsekwencje zbyt krótkiego lub zbyt długiego kontaktu
Nieprawidłowo dobrany czas kontaktu to jedna z najczęstszych przyczyn problemów jakościowych.
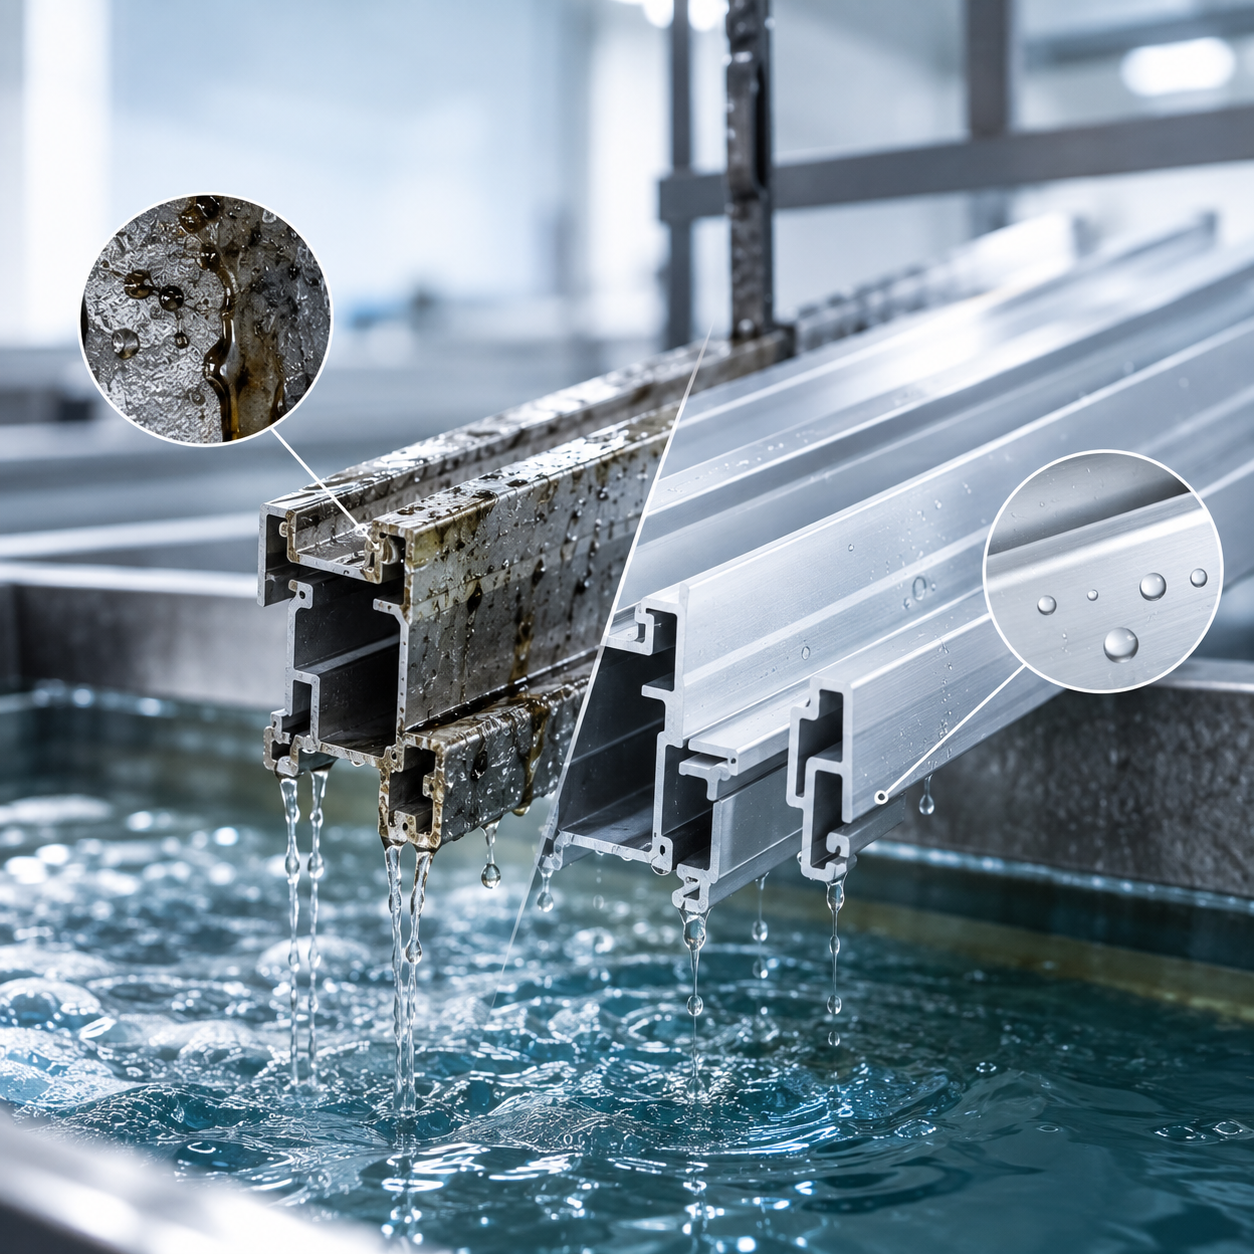
Zbyt krótki czas oznacza, że proces nie został zakończony. Powierzchnia może pozostać niedoczyszczona, nie w pełni aktywna lub nierównomiernie przygotowana. W praktyce objawia się to słabą przyczepnością powłok, plamami, przebarwieniami albo problemami w kolejnych etapach, takich jak anodowanie czy malowanie.
Z kolei zbyt długi kontakt z kąpielą chemiczną może prowadzić do nadtrawienia powierzchni. Pojawia się zwiększona chropowatość, ubytki materiału, a w niektórych przypadkach także pogorszenie właściwości mechanicznych detalu. Może to również oznaczać większe zużycie chemii i wyższe koszty procesu.
Największym wyzwaniem jest to, że różnica między „za krótko” a „za długo” bywa niewielka, szczególnie w procesach prowadzonych w wysokich temperaturach lub przy agresywnych kąpielach.
Metody określania właściwego czasu kontaktu
W praktyce przemysłowej czas kontaktu określa się na podstawie kilku źródeł. Punktem wyjścia są zalecenia producentów chemii, które wskazują zakresy parametrów dla danego procesu.
Kolejnym krokiem są testy technologiczne, które pozwalają dopasować parametry do konkretnego materiału i warunków produkcyjnych. Często wykonuje się próby na niewielkich partiach detali, obserwując efekt powierzchni i jego powtarzalność.
W nowoczesnych liniach coraz częściej stosuje się automatyzację i systemy sterowania, które pozwalają precyzyjnie kontrolować czas zanurzenia detali w kąpieli. Dzięki temu eliminuje się błędy wynikające z pracy manualnej i zwiększa stabilność procesu.
W bardziej zaawansowanych przypadkach wykorzystuje się również modelowanie procesów i analizę danych, co pozwala jeszcze lepiej przewidywać zachowanie kąpieli i optymalizować czas kontaktu.
Zastosowania w przemyśle
W anodowaniu aluminium czas kontaktu kąpieli trawiącej ma ogromny wpływ na wygląd powierzchni. Zbyt długi proces prowadzi do nadmiernego matowienia i ubytku metalu, natomiast zbyt krótki nie usuwa w pełni nierówności.
W procesach odtłuszczania stali niewystarczający czas kontaktu skutkuje pozostawieniem zanieczyszczeń, co bezpośrednio wpływa na przyczepność powłok lakierniczych. Z kolei zbyt długi kontakt może powodować niepotrzebne zużycie chemii bez realnej poprawy efektu.
W galwanotechnice czas kontaktu wpływa na grubość i strukturę powłok metalicznych. Precyzyjna kontrola tego parametru pozwala uzyskać powłoki o odpowiednich właściwościach bez ryzyka defektów.
We wszystkich tych przypadkach widać jedno – czas kontaktu nie jest tylko parametrem pomocniczym, ale jednym z kluczowych elementów decydujących o jakości procesu.
Wsparcie w optymalizacji procesów
W praktyce właściwe dobranie czasu kontaktu kąpieli chemicznej z metalem często wymaga nie tylko wiedzy, ale też doświadczenia i znajomości konkretnych warunków produkcyjnych. To parametr, który rzadko działa w oderwaniu od innych – zawsze idzie w parze ze stężeniem, temperaturą czy stanem powierzchni.
W Chemly na co dzień pomagamy firmom ustawiać i stabilizować procesy chemicznego przygotowania powierzchni – od doboru odpowiednich kąpieli, przez optymalizację parametrów, aż po rozwiązywanie konkretnych problemów jakościowych. Jeśli chcesz lepiej kontrolować swój proces i uniknąć typowych błędów związanych z czasem kontaktu, skontaktuj się z nami – chętnie pomożemy dobrać rozwiązania dopasowane do Twojej linii technologicznej.
Sprawdź także:
Specjalistka ds. marketingu w Chemly, odpowiedzialna za komunikację marki oraz tworzenie treści związanych z technologiami przygotowania powierzchni i chemią przemysłową. Na co dzień zajmuje się marketingiem B2B, content marketingiem oraz budowaniem komunikacji skierowanej do branży przemysłowej i technologicznej.
Doświadczenie zdobywała na stanowiskach związanych z marketingiem, social mediami oraz komunikacją firm technicznych i usługowych. W Chemly odpowiada m.in. za tworzenie artykułów eksperckich, rozwój bloga firmowego oraz komunikację marki w kanałach digitalowych.

Skuteczne barwienie aluminium: Metody i zastosowania
Jak chronić aluminium przed uszkodzeniami oraz jakie metody stosować? Wyjaśniamy jak skutecznie barwić powłoki anodowe aluminium, aby były wytrzymałe przed uszkodzeniami.
Jak prawidłowo przeprowadzić test przyczepności powłok lakierniczych?

XV Targi Technologii Antykorozyjnych w Kielcach
Firma Chemly zaprasza na XV Targi Technologii Antykorozyjnych oraz Ochrony Powierzchni EXPO-SURFACE, które odbędą się w Kielcach w dniach 19-22 marca 2024 roku.

Anodowanie aluminium: Zrozumienie procesów korozji
Czym jest korozja i jak się przed nią chronić?
Czy anodowanie aluminium to proces, który może zapobiec niszczeniu powierzchni metalu?
Wpływ kolejności procesów chemicznych na trwałość systemu powłokowego
Przygotowanie powierzchni aluminium do lakierowania proszkowego
Chcesz polakierować aluminium skutecznie i trwale? Odkryj, jak przygotować powierzchnię do malowania, usuwając naturalną warstwę tlenku i zabezpieczając materiał przed korozją.
Przygotowanie powierzchni stali do lakierowania proszkowego
Sprawdź, jak profesjonalne przygotowanie powierzchni stali może poprawić przyczepność i odporność korozyjną twoich produktów lakierowanych.

Alufinish na 18. edycji Sympozjum Lakierniczego Wagner-Service
Z radością informujemy, że nasza firma będzie uczestnikiem prestiżowego wydarzenia – Sympozjum Lakierowania Proszkowego i Ciekłego Wagner-Service.
Odspajanie i łuszczenie powłok lakierniczych – skąd biorą się te problemy i jak im zapobiegać?
Wady powłok lakierniczych to problemy, które mogą pojawić się zarówno podczas produkcji, jak i po pewnym czasie użytkowania gotowego elementu. Jak temu zapobiegać?
Najczęstsze problemy w trawieniu aluminium – przyczyny i rozwiązania
Trawienie aluminium to kluczowy etap przygotowania powierzchni, ale w praktyce potrafi sprawiać wiele problemów. Sprawdź, jakie są ich najczęstsze przyczyny i jak skutecznie je rozwiązać, aby proces przebiegał stabilnie i przewidywalnie.