Skuteczne barwienie aluminium: Metody i zastosowania
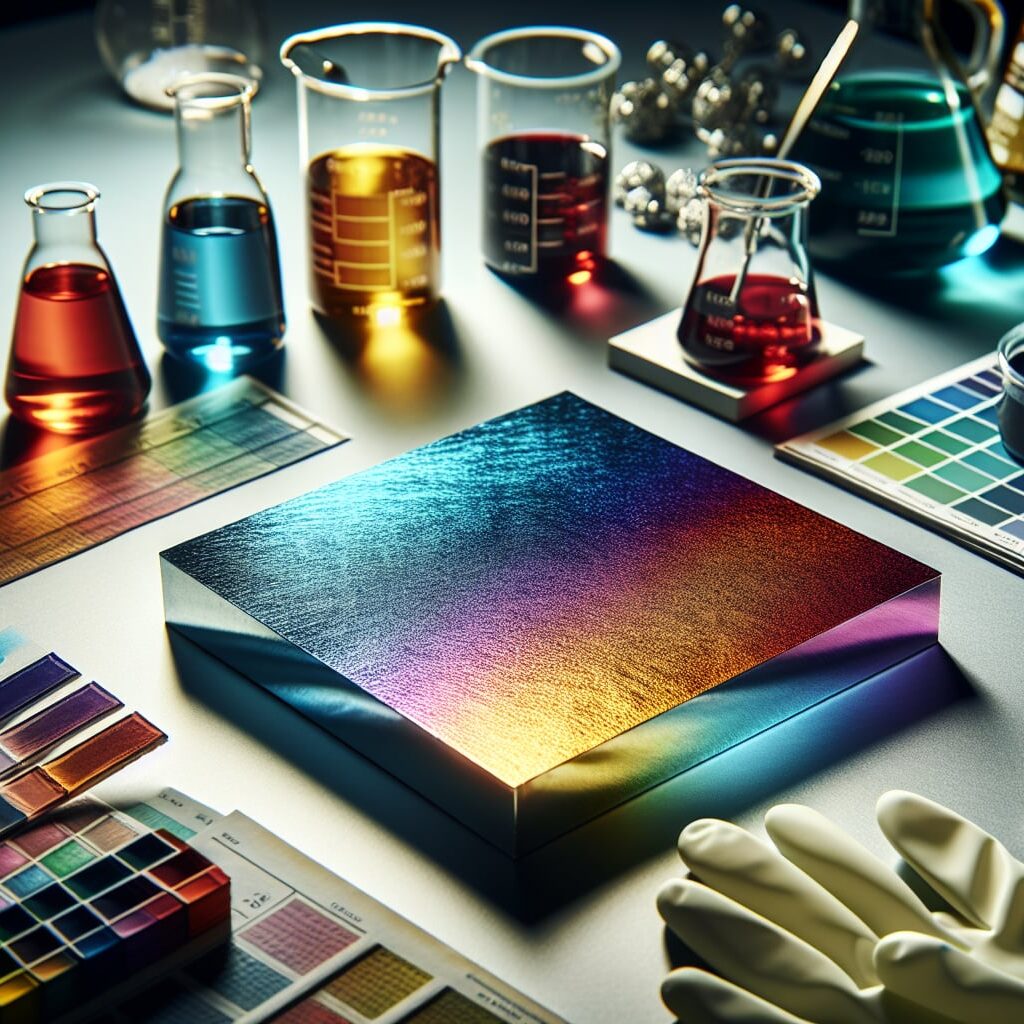
Anodowanie aluminium to proces tworzenia powłoki ochronnej tlenku glinu na powierzchni metalu. Warstwa ta nie tylko chroni aluminium przed korozją, ale również może być poddana różnym metodom barwienia, co zwiększa możliwości dekoracyjne i użytkowe aluminium. Barwienie anodowanych warstw tlenku może być wykonane przy użyciu różnych technik, takich jak chemiczne barwienie organiczne, nieorganiczne, elektrochemiczne (w tym np. barwienie interferencyjne).
Podczas anodowania mogą wystąpić wady. Przyczyny wad są zróżnicowane i mogą wynikać z nieodpowiedniego przechowywania, złych warunków produkcji lub transportu, a także nieprawidłowości podczas procesu. Zapobieganie tym wadom wymaga dokładnej kontroli procesu i odpowiedniego doboru materiałów oraz technologii.
Jak chronić aluminium przed uszkodzeniami oraz jakie metody stosować? W artykule wyjaśniamy jak skutecznie barwić powłoki anodowe aluminium, aby były wytrzymałe przed uszkodzeniami, oraz jak zapobiegać wadom, które mogą wystąpić podczas procesu anodowania.
Barwienie warstw anodowych
Barwienie warstw anodowych na aluminium to proces, który pozwala na uzyskanie różnorodnych kolorów i efektów dekoracyjnych, a jednocześnie zapewnia ochronę przed korozją. Istnieje wiele metod barwienia, z których najważniejsze to barwienie organiczne, nieorganiczne, interferencyjne oraz inne kombinowane metody barwiące.
Wszystkie metody barwienia charakteryzują się tym, że barwnik system jest bezpośrednio związany z aluminium lub zmagazynowany w porach warstwy tlenku, co zapewnia trwałość zabarwienia. Barwione warstwy tlenku są odporne na warunki atmosferyczne i światło, a ich dekoracyjny wygląd zależy od własnej barwy warstwy.
Metody barwienia anodowanych warstw tlenkowych można podzielić na kilka głównych kategorii:
1. Nieorganiczne – chemiczne barwienie: Ta metoda opiera się na wprowadzaniu związków metalicznych do porów warstwy tlenku. Barwniki nieorganiczne zapewniają wysoką odporność na światło i temperaturę. Jedną z metod barwienia barwienia nieorganicznego jest barwienie na kolor złoty za pomocą szczawianu żelazowo-amonowego i barwienie na kolor brązowy za pomocą soli kobaltu i nadmanganianu potasu.
– Barwienie na kolor złoty szczawianem żelazowo-amonowym: Jest to metoda jednoetapowa, w której anodowane powierzchnie zanurza się w rozcieńczonym roztworze szczawianów żelazowych. Zabarwienie można regulować przez stężenie roztworu, temperaturę i czas barwienia. Metoda ta jest szczególnie odporna na światło i temperaturę, co sprawia, że jest powszechnie stosowana w produkcji barwnych powłok dla celów architektonicznych.
– Barwienie na kolor brązowy octanem kobaltowym i nadmanganianem potasu: Metoda ta wymaga dwóch różnych wanien barwiących i jest bardziej złożona. W pierwszym etapie warstwa impregnuje się roztworem soli metalu, a w drugiej soli metalu przekształca się w nierozpuszczalny kompleks metalu. Metoda ta daje różne odcienie brązu i jest stosunkowo odporna na światło i temperaturę.
2. Absorpcyjne barwienie organiczne: W tej metodzie używane są organiczne barwniki, które wnikają do porów warstwy tlenku. Metoda ta oferuje szeroki zakres kolorów, ale może nie być tak odporna na warunki klimatyczne jak barwienie nieorganiczne.
3. Barwienie interferencyjne – poprzedzone jest modyfikacją kształtu porów tak, by uzyskać optyczny efekt interferencji, czyli nakładania fal, co na powierzchni daje szczególnie ciekawe efekty kolorystyczne.
4. Barwienie elektrolityczne: Ta metoda polega na wprowadzaniu substancji barwiących do elektrolitu podczas procesu elektrobarwienia z wykorzystaniem prądu zmiennego, co prowadzi do wchłaniania tych substancji przez warstwę tlenku i utworzenia zabarwienia.
5. Kombinowana metoda barwiąca: Jest to połączenie różnych metod barwienia, na przykład elektrolitycznego barwienia wstępnego, po którym następuje dobarwianie za pomocą organicznych lub nieorganicznych roztworów barwiących.
Każda z tych metod ma swoje zalety i wady, a wybór metody zależy od pożądanego efektu, odporności na warunki środowiskowe i kosztów. Barwione warstwy tlenku są charakteryzowane przez wysoką odporność na warunki klimatyczne i światło, a ich dekoracyjny wygląd zależy od własnej barwy warstwy.
Inżynieria procesowa anodowania
Odgrywa ona kluczową rolę w zapewnieniu jakości i spójności wytwarzanych powłok tlenkowych na aluminium. Proces ten obejmuje kontrolę i optymalizację wszystkich etapów anodowania, począwszy od przygotowania powierzchni, przez sam proces utleniania, aż do końcowego barwienia i uszczelniania.
Inżynieria procesowa koncentruje się na:
1. Wybór i kontrola surowców: Upewnienie się, że aluminium i inne materiały wejściowe spełniają wymagania jakościowe.
2. Optymalizacja procesu anodowania: Dostosowanie parametrów takich jak natężenie prądu, czas trawienia, temperatura i pH elektrolitu do specyficznych potrzeb produkcyjnych.
3. Zarządzanie jakością: Wdrażanie systemów kontroli jakości, aby zapewnić, że powłoki tlenkowe spełniają normy i specyfikacje klienta.
4. Analiza wad: Identyfikacja i eliminacja wad w procesie anodowania, co jest istotne dla zapewnienia trwałości i estetyki powierzchni, a także optymalizacji kosztów.
5. Barwienie i uszczelnianie: Rozwój i nadzór nad metodami barwienia oraz uszczelniania, które zapewniają trwałość i odporność na warunki atmosferyczne.
6. Zmniejszenie zużycia zasobów: Poprawa efektywności procesu przez redukcję zużycia energii, wody i chemikaliów.
Inżynieria procesowa jest niezbędna do osiągnięcia wysokiej jakości powłok anodowych, które są nie tylko estetyczne, ale również odporne na korozję i inne warunki środowiskowe. Jest to szczególnie istotne w przemyśle architektonicznym, gdzie aluminium jest powszechnie stosowane ze względu na jego trwałość i dekoracyjne walory.
Wady anodowania i ich zapobieganie
Wady anodowania i jak im zapobiegać to istotne aspekty inżynierii procesowej, które mają na celu uzyskanie wysokiej jakości powłok tlenkowych. Poniżej przedstawiono niektóre z najważniejszych wad i sposobów ich uniknięcia:
1. Odciski przekładkowe: Pojawiają się jako smugi i są widoczne po anodowaniu. Są spowodowane różnicami w strukturze materiału. Zapobieganie: Optymalizacja procesu tłoczenia i odpowiednie utrzymanie narzędzi.
2. Smugi grafitowe: Jasne lub ciemne smugi o różnych grubościach widoczne po anodowaniu. Powodowane przez ścieranie grafitu przed stołem wylotowym. Zapobieganie: Trudne do uniknięcia przy ciężkich profilach.
3. Smugi po szlifowaniu: Długie smugi równoległe do kierunku szlifowania. Powodowane przez obróbkę na sucho lub nieregularne zużycie taśm szlifierskich. Zapobieganie: Regularne smarowanie i wymiana taśm szlifierskich.
4. Smugi po smarach: Ciemne smugi widoczne po anodowaniu. Powodowane przez wtrącenia smaru przy tłoczeniu. Zapobieganie: Poprawne dozowanie smaru przy tłoczeniu.
5. Korozja wstępna: Plamy na powierzchni przed anodowaniem. Powodowane przez nieodpowiednie przechowywanie. Zapobieganie: Przechowywanie w suchych pomieszczeniach.
6. Korozja spowodowana spawaniem ręcznym: Odciski dłoni i palców widoczne po anodowaniu. Powodowane przez wpływ spawania ręcznego. Zapobieganie: Noszenie rękawiczek z bawełny.
7. Korozja wywołana papierem: Nierówne odciski papieru lub tektury widoczne przed anodowaniem. Powodowane przez wilgotny papier zawierający kwas lub alkalia. Zapobieganie: Używanie papieru bez kwasu i alkaliów.
8. Korozja spowodowana wodą kondensacyjną (rosa): Matowe, białawe plamy widoczne przed anodowaniem. Powodowane przez skondensowaną wilgoć w paczkach magazynowych. Zapobieganie: Dostosowanie opakowania do warunków magazynowania i transportu.
9. Korozja spowodowana popłuczynami: Nierównomierne miejsca korozji w formie szpilki lub gwiazdki widoczne po anodowaniu. Powodowane przez zanieczyszczone kąpiele płuczące. Zapobieganie: Optymalizacja technologii płukania.
10. Korozja spowodowana olejem chłodząco-smarującym: Matowe, białawe plamy w pobliżu obrabianych miejsc widoczne przed anodowaniem. Powodowane przez agresywny lub zawierający kwas olej chłodząco-smarujący. Zapobieganie: Stosowanie odpowiedniego oleju chłodząco-smarującego.
Każda z tych wad może być wykryta przy odpowiednich warunkach oświetlenia i powierzchniowej inspekcji, co jest istotne dla zapewnienia jakości finalnego produktu. Inżynieria procesowa anodowania koncentruje się na kontroli i optymalizacji wszystkich etapów procesu, aby minimalizować występowanie wad i zapewnić trwałość oraz estetykę powierzchni anodowanych.
Skontaktuj się z nami!
W Chemly, oferujemy kompleksowe usługi przygotowania powierzchni i barwienia aluminium, które zapewniają trwałe i estetyczne powłoki tlenkowe. Nasze doświadczone zespoły techniczne są gotowe pomóc w osiągnięciu najwyższej jakości powierzchni. Zapraszamy do kontaktu z nami, aby dowiedzieć się więcej o naszych usługach i produktach.
Sprawdź także:
Specjalistka ds. marketingu w Chemly, odpowiedzialna za komunikację marki oraz tworzenie treści związanych z technologiami przygotowania powierzchni i chemią przemysłową. Na co dzień zajmuje się marketingiem B2B, content marketingiem oraz budowaniem komunikacji skierowanej do branży przemysłowej i technologicznej.
Doświadczenie zdobywała na stanowiskach związanych z marketingiem, social mediami oraz komunikacją firm technicznych i usługowych. W Chemly odpowiada m.in. za tworzenie artykułów eksperckich, rozwój bloga firmowego oraz komunikację marki w kanałach digitalowych.

Anodowanie aluminium: Zrozumienie procesów korozji
Czym jest korozja i jak się przed nią chronić?
Czy anodowanie aluminium to proces, który może zapobiec niszczeniu powierzchni metalu?
Wpływ kolejności procesów chemicznych na trwałość systemu powłokowego

Chemly na forum Polskiego Stowarzyszenia Aluminium
Chemly dokonało debiutu swojej nowej tożsamości na spotkaniu Polskiego Stowarzyszenia Aluminium podczas dorocznego spotkania organizacji, które odbyło się 12 marca 2024 r. w Warszawie.
Jak dobrać odpowiedni rodzaj kąpieli chemicznej do gatunku stali lub stopu aluminium?
Dobór właściwej kąpieli chemicznej do stali lub aluminium to klucz do uzyskania czystej, jednorodnej i dobrze przygotowanej powierzchni.
Rola środków odtłuszczająco-trawiących w poprawie adhezji powłok malarskich
Środki odtłuszczająco-trawiące odgrywają kluczową rolę w przygotowaniu powierzchni pod malowanie, wpływając bezpośrednio na przyczepność, trwałość i jakość powłok lakierniczych.
Jak prawidłowo przeprowadzić test przyczepności powłok lakierniczych?

Odkryj potęgę Ferroclean 7150!
Odkryj sekret skutecznego czyszczenia w przemyśle metalurgicznym! Dowiecz się, jak produkt Ferroclean 7150 rewolucjonizuje podejście do utrzymania czystości instalacji natryskowych.

Efektywne usuwanie farby z felg aluminiowych
Odkryj, jak innowacyjne technologie i współpraca z Alit Technologies przyczyniają się do efektywnego usuwania farby z felg aluminiowych na polskim rynku.

Chemly – lider w anodowaniu
Odkryj, jak Chemly, lider w branży anodowania, wykorzystuje innowacyjne technologie i bogate doświadczenie, by dostarczać produkty o wyjątkowej estetyce i trwałości.
Najczęstsze problemy w trawieniu aluminium – przyczyny i rozwiązania
Trawienie aluminium to kluczowy etap przygotowania powierzchni, ale w praktyce potrafi sprawiać wiele problemów. Sprawdź, jakie są ich najczęstsze przyczyny i jak skutecznie je rozwiązać, aby proces przebiegał stabilnie i przewidywalnie.